
Solda Oxiacetilênica na Refrigeração: Técnica, Fluxos e os Erros Que Causam Vazamento
Aprenda a soldar tubos de cobre com maçarico oxiacetilênico: chama neutra, solda de prata e fosfocobre, fluxo de nitrogênio, limpeza e os erros que geram vazamento.

Técnico · YouTuber · Professor · Ex-professor Senac · 5 min de leitura
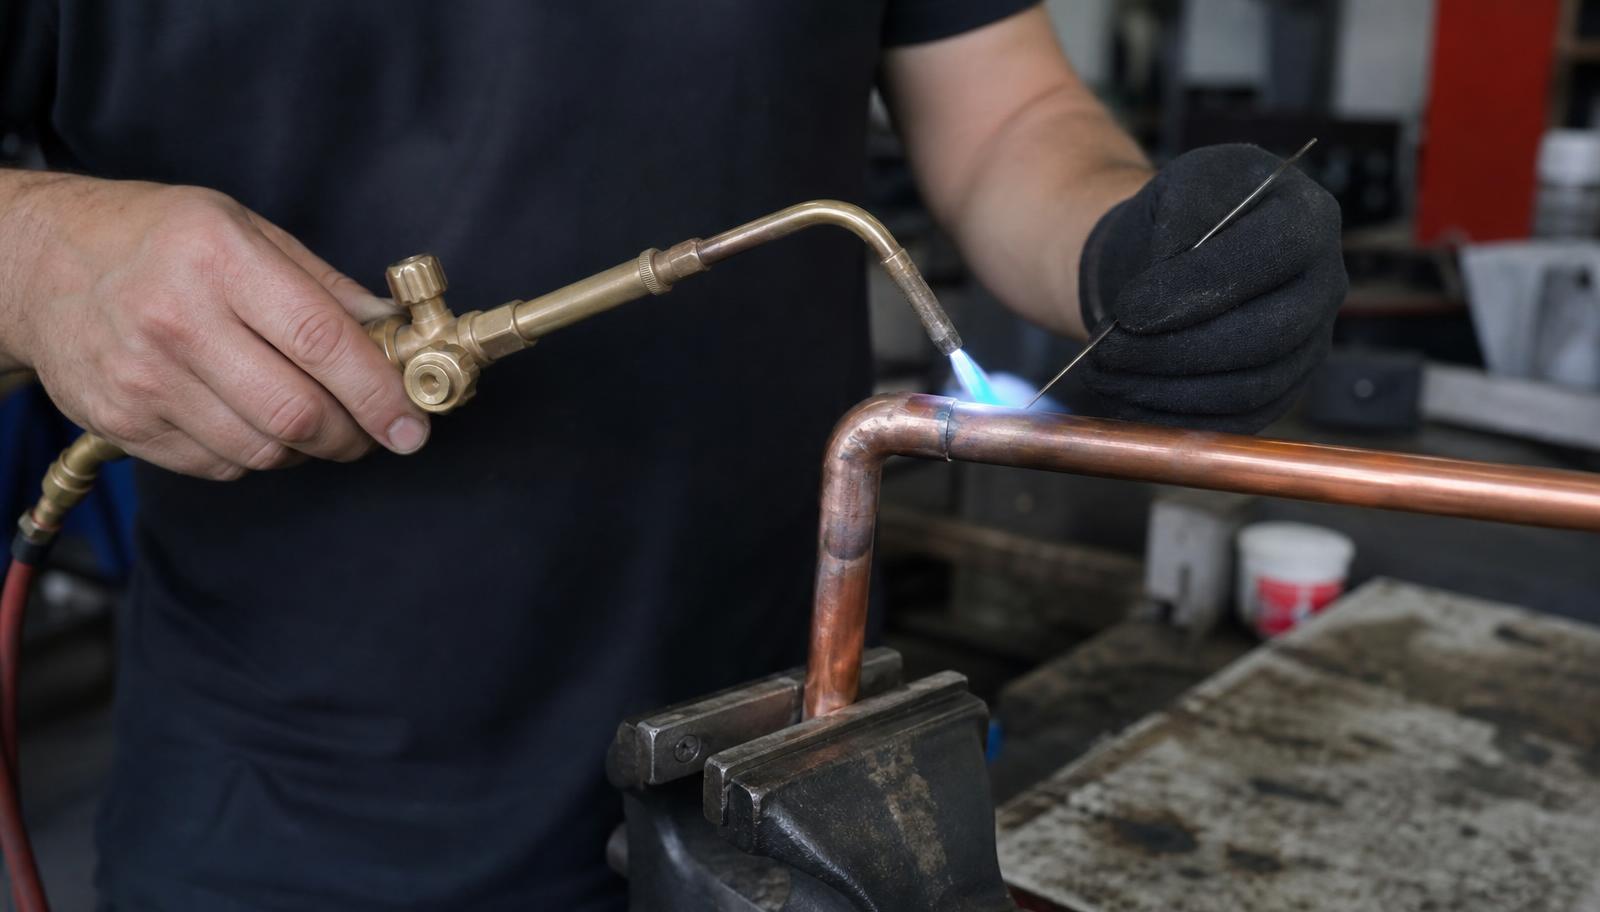
A solda oxiacetilênica é a habilidade que mais distingue o técnico de refrigeração completo do trocador de peças. É ela que permite reparar vazamentos, trocar compressores e filtros, e executar instalações que duram décadas sem pingar uma molécula de gás. Também é a habilidade que mais pune o descuido: solda mal feita vaza devagar, contamina o sistema por dentro e devolve o cliente em semanas.
Este guia cobre o essencial da brasagem em cobre para refrigeração: o maçarico e a chama correta, as ligas de solda e quando usar cada uma, o fluxo de nitrogênio que salva o sistema por dentro, a técnica de aquecimento e os erros que geram vazamento — os mesmos que reprovam soldadores há cinquenta anos.
O que acontece na junta: brasagem, não fusão#
O primeiro conceito: o que fazemos na tubulação de refrigeração é brasagem — a liga de solda funde e escorre para dentro da folga entre os tubos, mas os tubos de cobre não derretem. A união acontece por capilaridade: a liga líquida é literalmente puxada para dentro da folga estreita entre tubo e luva, preenchendo-a por completo.
É por isso que a folga importa tanto: tubo muito justo não deixa a liga entrar; folga larga demais não cria capilaridade e a junta fica oca. A referência de bancada é uma folga de poucos centésimos de milímetro — o tubo entra na luva com leve resistência, sem folga aparente.
A temperatura de trabalho fica entre 600 °C e 800 °C conforme a liga — bem abaixo do ponto de fusão do cobre (1.083 °C). Controle de chama é controle de temperatura: quem domina a chama domina a junta.
A chama: neutra, oxidante ou carburante#
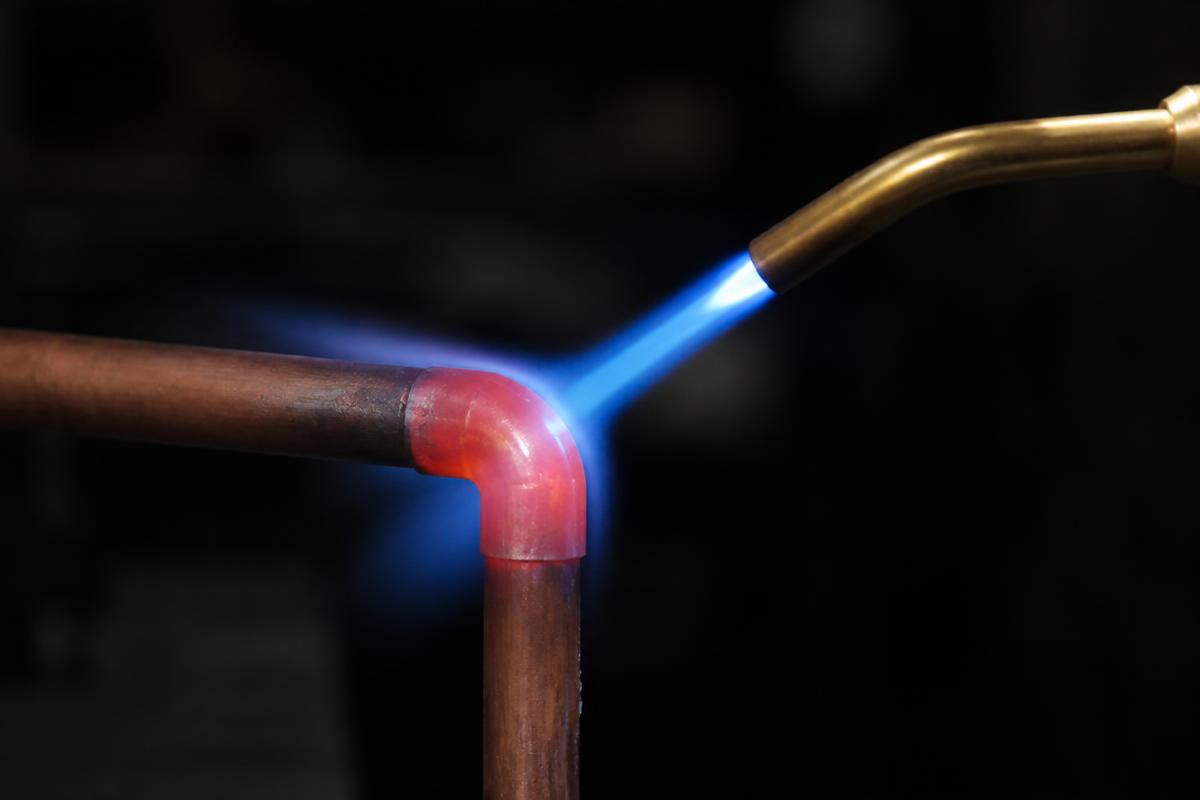
O maçarico oxiacetilênico mistura oxigênio e acetileno, e a proporção entre eles define três chamas. A chama neutra — proporção equilibrada, cone interno azul bem definido e brilhante — é a de trabalho na refrigeração: aquece sem oxidar nem carburar o metal.
A chama carburante (excesso de acetileno, penacho amarelado) deposita carbono e deixa a solda porosa. A chama oxidante (excesso de oxigênio, cone curto e esbranquiçado) queima a superfície do cobre e enfraquece a liga. Ambas são defeito na tubulação de cobre.
E a segurança do conjunto: válvulas reguladoras em bom estado, mangueiras sem trinca, válvulas contra retrocesso de chama nas duas linhas, cilindros presos na vertical e distância de qualquer resíduo inflamável — inclusive o gás do próprio sistema que você abriu. Soldar linha que ainda contém R-600a ou R-290 é explosão anunciada: recupere o fluido sempre antes de aquecer qualquer tubo.
Fosfocobre, prata e quando usar cada liga#
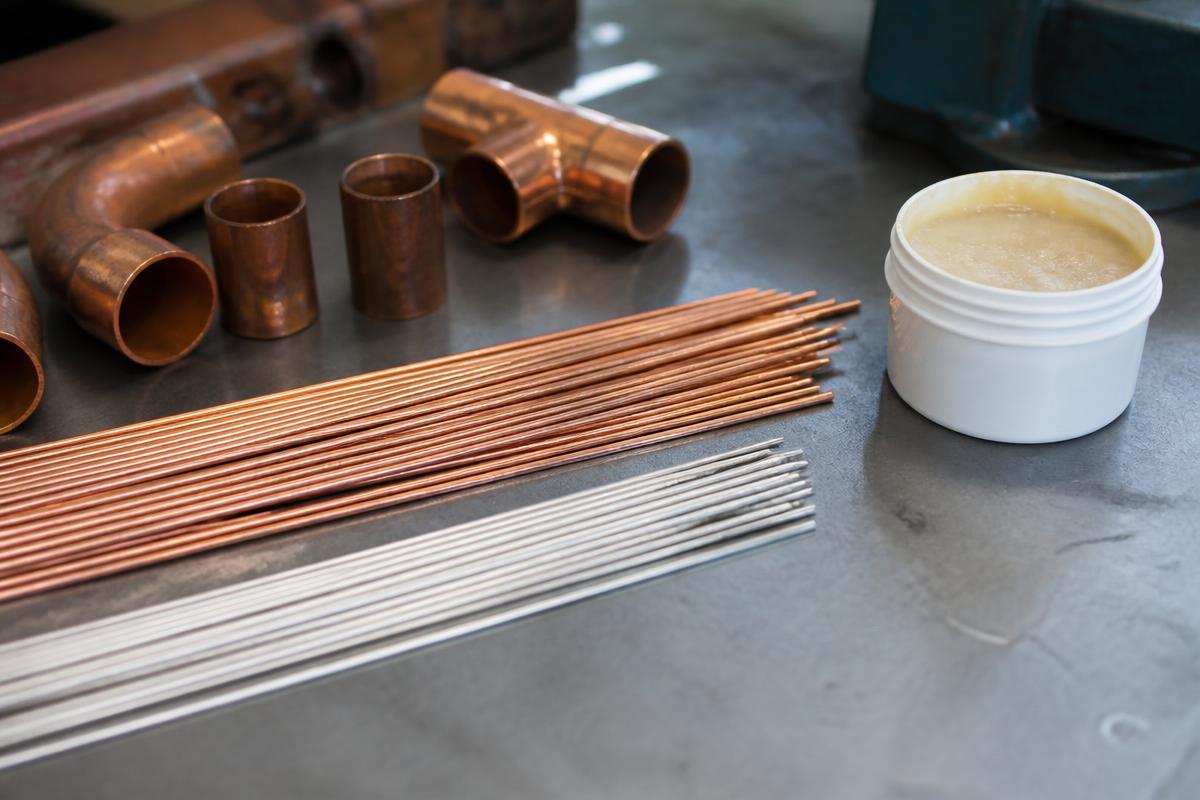
A liga mais usada na refrigeração é o fosfocobre (cobre-fósforo, como as varetas Sil-Fos): barata, flui bem em cobre com cobre e é autofluxante — o fósforo age como desoxidante, dispensando fluxo adicional na junção cobre-cobre. Compressor, filtro, tubulação de cobre: fosfocobre resolve.
O limite do fosfocobre: não serve para metais diferentes entre si — cobre com aço, cobre com latão, aço com aço. Nessas juntas entra a solda de prata (ligas de 30% a 45% de prata), que funde mais baixo, adere a metais diversos e exige fluxo (pasta de brasagem) para limpar as superfícies durante o aquecimento. As conexões de aço do compressor e as válvulas de serviço entram nessa categoria.
Cuidado com o fosfocobre: a liga é quebradiça sob vibração, por isso juntas próximas ao compressor pedem bom encaixe mecânico. E nunca use solda de estanho em tubulação de refrigeração — não resiste à pressão nem à vibração.
Técnica: o passo a passo da junta perfeita#
1. Limpeza: lixe as superfícies do tubo e o interior da luva até o metal brilhar — oxidação, graxa e umidade são inimigos da aderência. Tubo limpo dez minutos atrás já oxidou: solde logo após limpar.
2. Nitrogênio circulando: em qualquer solda em sistema que será reutilizado, faça circular nitrogênio seco em baixa pressão por dentro da tubulação durante todo o aquecimento. Sem ele, o cobre aquecido forma cascas de óxido por dentro — o famoso 'carvão' que depois entope tubo capilar, válvula de expansão e filtro. Esse passo separa a solda profissional da amadora mais do que qualquer outro.
3. Aquecimento indireto: aplique a chama na junta, não na vareta — aqueça o conjunto tubo-luva de forma uniforme, com leve preferência pela peça mais grossa (a luva), até o cobre atingir um vermelho-cereja discreto. A liga deve fundir pelo calor do tubo, ao toque da vareta — quem derrete a vareta na chama está estanhando, não brassando.
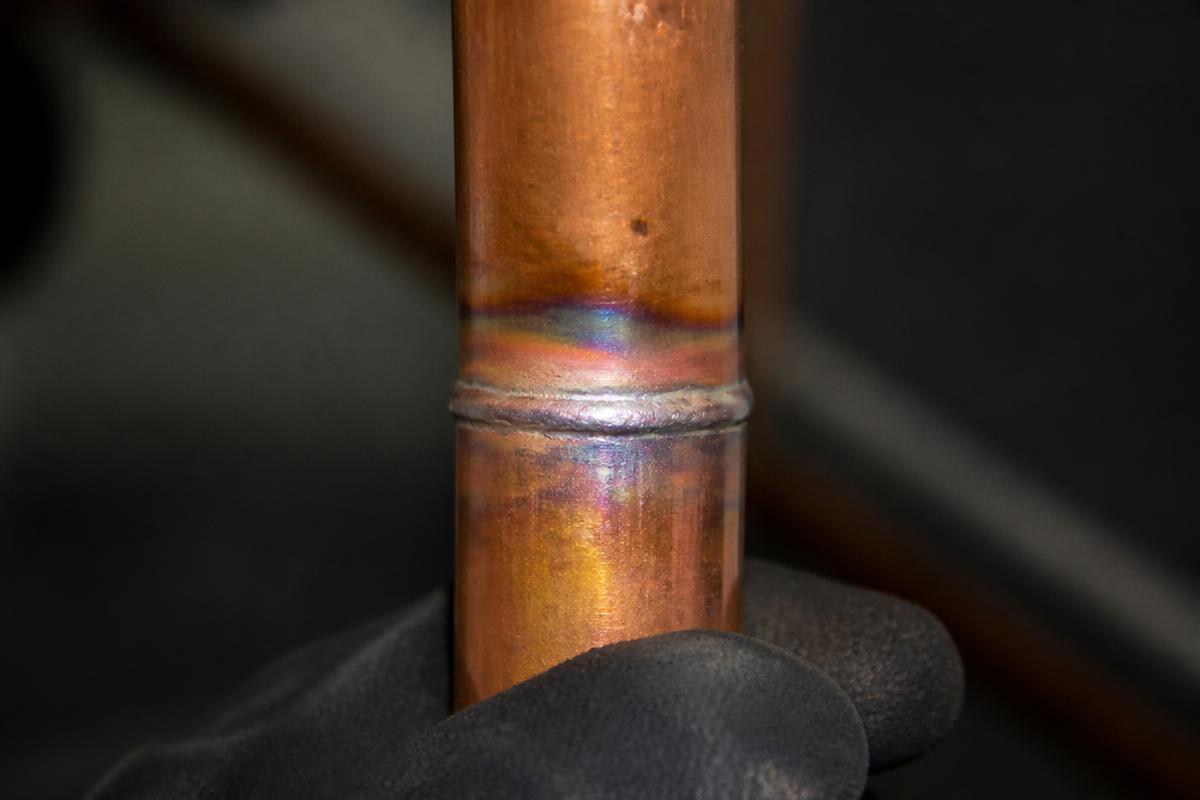
4. Alimentação: toque a vareta na boca da folga e deixe a capilaridade puxar a liga para dentro; alimente o necessário para ver um filete contínuo ao redor da junta — nem poça, nem falta. 5. Resfriamento natural: nada de jogar água; o choque térmico trinca a junta. Depois de fria, inspecione visualmente os 360° e faça o teste de estanqueidade com nitrogênio antes do vácuo.
Os erros que geram vazamento#
O pódio dos defeitos de solda é estável há décadas. Superfície suja — óxido, graxa de dedo, umidade: a liga escorre sem aderir e a junta vaza porosa. Folga errada — tubo cambaleando dentro da luva ou apertado demais: sem capilaridade, sem junta. Aquecimento desigual — um lado quente, outro frio: a liga vai para o lado quente e deixa o frio vazio.
Vêm atrás o excesso de calor (cobre queimado, liga porosa), a falta de nitrogênio (sistema cheio de carvão por dentro, entupindo o capilar em meses) e o movimento durante a solidificação, que cria microtrincas invisíveis.
O teste que pega tudo isso antes do cliente: estanqueidade com nitrogênio, pressurizando o sistema e aplicando espuma ou imergindo as juntas. Bolha não mente. E o hábito que o separa do retrabalho: testar toda junta sempre, mesmo a 'mais fácil' do dia — é justamente nela que a distração mora.
Depois de soldado e estanque, o sistema segue o ritual: filtro novo, vácuo profundo (veja bomba de vácuo: por que e como) e carga por peso. Solda perfeita com vácuo ruim continua sendo serviço pela metade.
Quando chamar um técnico#
Solda em sistema de refrigeração combina três perigos: chama aberta, pressão e fluidos inflamáveis ou pressurizados. É trabalho para técnico equipado — com maçarico, nitrogênio, detector de vazamento e o treinamento para operar os três. Nenhum tutorial substitui a supervisão de quem ensina ao vivo.
Chame o técnico quando houver vazamento comprovado na tubulação, quando a geladeira perder gás (se perdeu, há vazamento), ou quando qualquer componente do sistema selado precisar de substituição. O reparo correto sempre inclui localizar o vazamento, soldar, testar com nitrogênio, fazer vácuo e carregar por peso.
Para quem quer aprender a soldar: pratique primeiro em tubos fora do sistema, na bancada, com supervisão. A junta de bancada errada custa um pedaço de cobre; a junta errada no sistema do cliente custa um compressor.
Checklist antes de liberar o sistema
- [ ] Fluido recuperado e área sem inflamáveis.
- [ ] Cobre limpo e encaixe sem folga excessiva.
- [ ] Nitrogênio circulou durante toda a brasagem.
- [ ] Filete contínuo nos 360° da junta.
- [ ] Estanqueidade aprovada antes do vácuo e da carga.
Perguntas frequentes
›Qual solda usar em tubo de cobre de geladeira?
›Por que passar nitrogênio durante a solda?
›Qual chama usar no maçarico para soldar cobre?
›Posso soldar o tubo com gás ainda no sistema?
›Por que minha solda vaza depois de pronta?
›Solda de estanho serve em refrigeração?
Avaliação
Este artigo foi útil?
Este conteúdo foi útil?
Leia também
Gás R-134a: Pressões de Trabalho, Carga, Óleo e os Substitutos
Guia do R-134a: onde é usado, pressões típicas de sucção e descarga, carga por peso, óleo compatível (POE) e os fluidos que estão substituindo o R-134a.
Bomba de Vácuo no Ar-Condicionado: Por Que Fazer, Como Fazer e Por Quanto Tempo
Vácuo no ar-condicionado: por que a umidade destrói o compressor, como conectar a bomba de vácuo com o manifold, quanto tempo bombear e o teste de estanqueidade.
Como Testar o Compressor da Geladeira com Multímetro (Passo a Passo)
Passo a passo visual para testar o compressor da geladeira: identificar C, S e R, medir as bobinas em ohms, testar o isolamento à carcaça, relé, protetor e corrente — com tabela de valores e fluxograma de diagnóstico.
Sobre o autor
Anderson ReyEmpreendedor e técnico profissional há mais de 17 anos, Anderson Rey é criador do canal Refrimaq no YouTube (598 mil inscritos), fundador da Refrimaq Assistência Técnica, ex-professor do Senac e autor de cursos técnicos com mais de 20 mil alunos no Brasil e no mundo.
Comentários
Carregando comentários...